


Jak se vyrábí PTFE fólie? Jasně vysvětlený celý výrobní proces
Pokud se snažíte pochopit, jak se vyrábí PTFE fólie, odpověď začíná u polymeru, který nelze roztavit a vytlačit jako běžné termoplasty. Celý výrobní řetězec je postaven na dvou zásadně odlišných procesech: výroba PTFE pryskyřice a následná přeměna této pryskyřice na tenký, jednotný film. Tento článek sleduje každý krok, jak se to děje v profesionální továrně na PTFE fólie.
Chemie za výrobou PTFE filmu: Od chloroformu k pryskyřici
Výroba PTFE fólie začíná syntézou tetrafluorethylenu (TFE), nikoli extruzní linkou fólie.
Cesta začíná chloroformem a fluorovodíkem, který se vyrábí úpravou kazivce kyselinou sírovou. Chloroform reaguje s fluorovodíkem za vzniku chlordifluormethanu (HCFC-22). Když se HCFC-22 zahřeje nad 600 stupňů C, praskne na TFE, monomer, který později tvoří polytetrafluorethylen.
Polymerizační krok je radikální proces prováděný za vysokého tlaku v reaktorech z nerezové oceli. Suspenzní polymerací vzniká granulovaná pryskyřice, která je výchozí surovinou pro odstřeďování. Disperzní polymerací vzniká jemný prášek nebo vodná disperze, která je výchozí surovinou pro tkaniny potažené PTFE, pásky a impregnované síťoviny.
Klíčová definice: Oblouk PTFE fólie je vyrobena z pevného, slinutého válce, který je oholen ostrou čepelí do souvislého listu. Je to subtraktivní proces, nikoli proces založený na tavenině.
Výroba PTFE fólie Krok 1: Lisování a slinování
Předtím, než lze odříznout jeden list PTFE fólie, musí být pryskyřice zhutněna do pevného válce a sintrována.
Granulovaná PTFE pryskyřice se zváží, nalije do válcové formy a lisuje při 50 až 100 MPa. Výsledný předlisek se poté vloží do slinovací pece a zahřeje se na 370 až 380 stupňů C. Při této teplotě se částice pryskyřice spojí do hustého, homogenního bloku.
Rychlost chlazení je důležitější, než většina kupujících očekává. Pokud se velký předvalek ochladí příliš rychle, vnitřní pnutí vytvoří mikrotrhliny, které se projeví jako povrchové vady hotové fólie. Sochor o průměru 100 až 250 mm obvykle potřebuje k bezpečnému ochlazení 24 až 48 hodin.
Průměr předlitku také omezuje šířku fólie. Sochor 300 mm může po oříznutí okrajů produkovat filmové pásy o šířce přibližně 250 mm. To je důvod, proč někteří dodavatelé mohou nabízet širokou škálu PTFE fólie a jiní ne.
Výroba PTFE fólie Krok 2: Oříznutí slinutého předvalku
Skiving je dominantní metodou výroby PTFE filmu, protože PTFE nelze vytlačit do tenkého filmu běžným vytlačováním taveniny.
Přesný soustruh drží slinutý předvalek, zatímco po jeho povrchu se pohybuje ostrá čepel. Úhel ostří, rychlost posuvu a rychlost vřetena řídí konečnou tloušťku filmu a drsnost povrchu. V dobře nastaveném stroji je čepel obvykle nastavena mezi 15 a 25 stupni. Ostrý úhel může zanechat škrábance, zatímco tupý úhel vytváří stopy chvění.
Typické tloušťky řezané fólie se pohybují od 0,02 mm do 0,50 mm. Továrny s CNC řízeným zařízením mohou mít toleranci tloušťky na /-0,01 mm. Toto je úroveň přesnosti potřebná pro těsnění, vložky chemického vedení a podložku pásky.
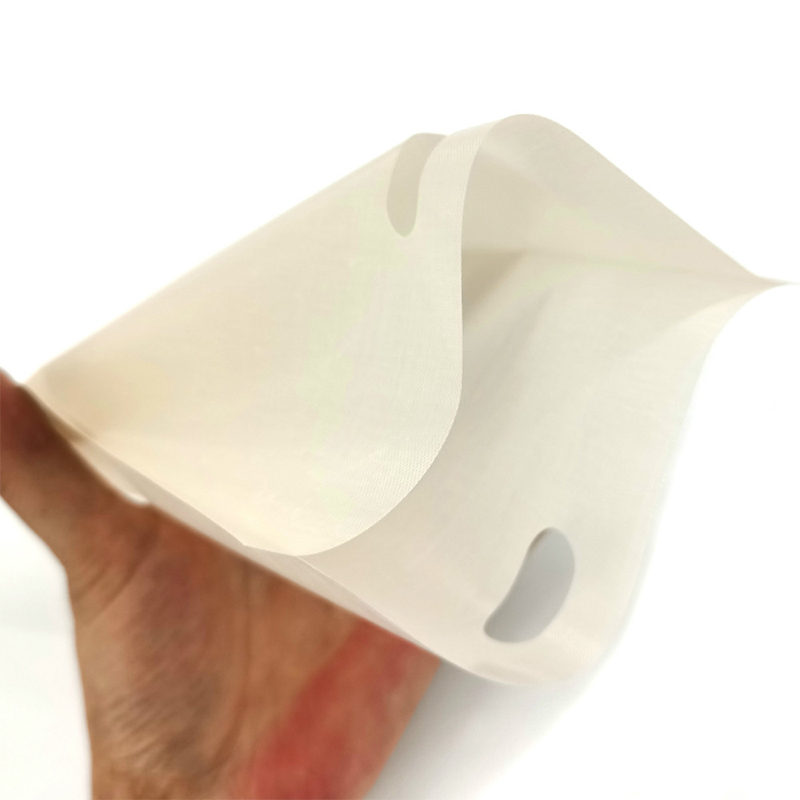 Zkosená PTFE fólie pro přesné aplikace Tato broušená PTFE fólie nabízí úzké tolerance tloušťky a hladký povrch, díky čemuž je vhodná pro těsnění, vložky a podkladovou pásku. Jeho elektrická izolace a chemická odolnost rozšiřují jeho použití v elektronice a lékařských zařízeních. Zobrazit produkt →
Typická tloušťka filmu se pohybuje podle výrobní metody
Výroba PTFE fólie Krok 3: Leptání a povrchová úprava
Neošetřená PTFE fólie má povrchovou energii asi 18 až 20 dynů/cm, což znemožňuje spojení se standardními lepidly.
Pro zlepšení adheze výrobci aplikují úpravu leptáním naftalenem sodným. Film se změní na tmavě hnědý nebo černý a proces vytváří mikrodrsný povrch s polárními skupinami. Povrchová energie stoupá nad 50 dynů/cm, což umožňuje pevné ukotvení akrylových a silikonových lepidel.
Hloubka leptání musí být vyvážená. Nadměrné leptání oslabuje film, zatímco nedostatečné leptání způsobuje špatnou pevnost vazby. Většina leptaného filmu se vyrábí v rolích, které se pak rozřezávají na šířku. Protože je leptací činidlo reaktivní, vyžaduje leptání ve velkém měřítku kontrolované zpracování odpadu, což přidává další úroveň kvalifikace dodavatele při auditu továrny.
 Leptaný PTFE film pro silné spojení Tento leptaný PTFE film s povrchovou úpravou naftalenem sodným zlepšuje přilnavost ke kovům a pryžím. Je nezbytný pro vysokoteplotní pásky a kompozity, kde je rozhodující spolehlivé spojení. Zobrazit produkt →
Kontrola kvality při výrobě PTFE fólie
Spolehlivost PTFE fólie je definována měřitelnými parametry: hustota, tolerance tloušťky, pevnost v tahu a dielektrická pevnost.
Zařízení s certifikací ISO 9001 testuje každou šarži na hustotu, která by se měla pohybovat mezi 2,13 a 2,19 g/cm3. Pevnost v tahu pro původní PTFE fólie se pohybuje od 20 do 35 MPa v závislosti na orientaci. Dielektrická pevnost pro 0,1 mm film je obvykle nad 60 kV/mm.
| Majetek | Standardní hodnota |
| Hustota (g/cm3) | 2.13-2.19 |
| Tolerance tloušťky (mm) | /-0,01 |
| Pevnost v tahu (MPa) | 20-35 |
| Dielektrická pevnost (kV/mm, film 0,1 mm) | Nad 60 |
| Povrchová energie, neupravená (dynes/cm) | 18-20 |
| Povrchová energie, leptaná (dyny/cm) | Nad 50 |
FEP Film a castingová alternativa: Co kupující potřebují vědět
FEP fólie není řezaná; je vytlačován nebo odléván z taveniny, protože FEP je fluorpolymer zpracovatelný v tavenině.
FEP fólie je průhledná, má vysokou propustnost světla a je standardní uvolňovací vrstvou pro 3D tiskárny, které používají UV pryskyřici. 100mikronová separační fólie FEP je nejběžnější tloušťkou na trhu 3D tisku. Propustnost světla je typicky nad 95 % a přímo ovlivňuje přesnost tisku, protože UV světlo musí procházet fólií bez rozptylu.
Jedna běžná otázka nákupu: Může fólie FEP nahradit fólii PTFE v každé aplikaci? Odpověď je ne. PTFE poskytuje lepší chemickou odolnost a širší nepřetržitý teplotní rozsah, zatímco FEP nabízí optickou čistotu a snadnější tepelné utěsnění. Pro určité aplikace vám toto technické srovnání PTFE vs. FEP pomůže rozhodnout, který materiál se hodí pro vaši produktovou řadu.
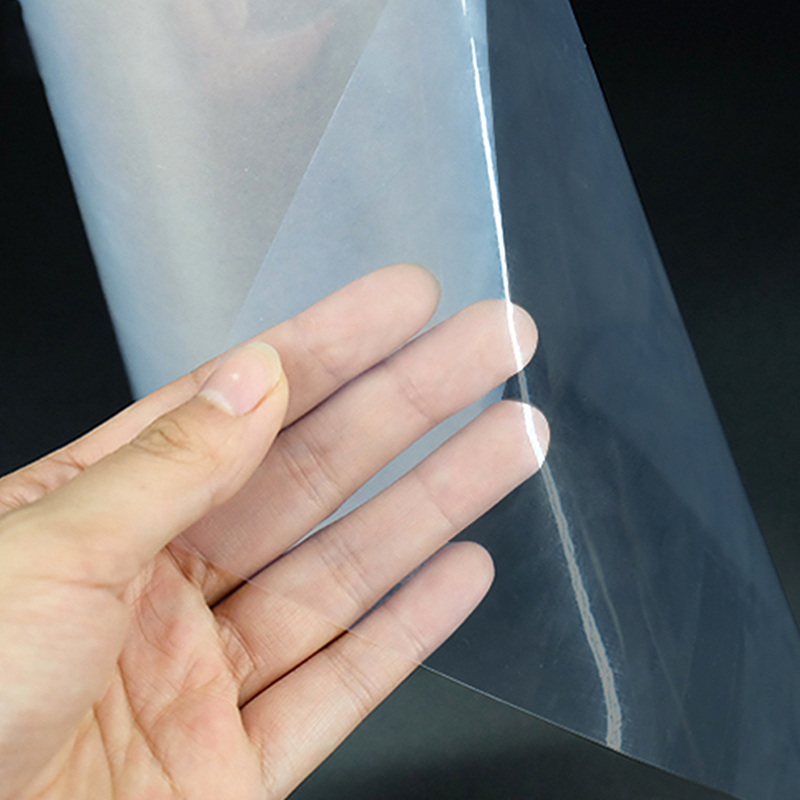
 100μm FEP fólie pro 3D tisk S 96% propustností světla a vysokou pevností v tahu zajišťuje tato FEP fólie účinné vytvrzování pryskyřice v LCD/DLP tiskárnách. Nepřilnavý povrch usnadňuje uvolnění a podporuje vysokou kvalitu tisku. Zobrazit produkt →
Skloupaný PTFE film
Nejlepší pro chemickou odolnost, nepřetržitý provoz od -200 do 260 stupňů C a trvanlivost v náročných podmínkách.
FEP film
Nejlepší pro optickou čistotu, tepelnou svařitelnost a propustnost UV při 3D tisku a elektronice.
FAQ: Otázky týkající se výroby PTFE fólie
Jaká je nejběžnější metoda výroby PTFE fólie?
Lyžování je nejběžnější a nákladově nejefektivnější metoda. Pomocí přesného soustruhu odlupuje tenký souvislý film ze slinutého PTFE válce. Alternativou je kalandrování PTFE disperze, ale u původního filmu je méně obvyklé.
Lze PTFE film vyrobit vytlačováním?
Standardní PTFE nelze vytlačovat z taveniny, protože se neroztaví pod svou teplotou rozkladu. FEP a PFA jsou zpracovatelné v tavenině, takže jejich fólie mohou být vytlačovány, ale PTFE fólie se vyrábí broušením nebo disperzním kalandrováním.
Proč se leptaný PTFE film změní na tmavě hnědý?
Tmavě hnědá barva pochází z úpravy naftalenem sodným. Reakce odstraňuje atomy fluoru na povrchu a zavádí skupiny obsahující kyslík, což zlepšuje smáčivost lepidla bez ovlivnění objemových vlastností PTFE.
Jakou toleranci tloušťky lze očekávat u broušeného PTFE filmu?
S CNC řízeným skivingovým zařízením je dosažitelné /-0,01 mm pro tloušťku fólie pod 0,5 mm. Vždy si vyžádejte kontrolní zprávu, nikoli reklamaci dodavatele.
Pochopení toho, jak se PTFE fólie vyrábí, je prvním krokem při výběru spolehlivého dodavatele. Zeptejte se na jakost pryskyřice, slinovací profil, skřipovací vybavení a na to, zda se leptání provádí u nás. Tyto detaily dělají rozdíl mezi konzistentním filmem a variací šarže.


Napište nám hned teď!

- Telefon: +86-18651171105
- Fax: +86-18651171105
- E-mail:
- Adresa: č. 18, Yongxin East Road, okres Gaogang, město Taizhou, provincie Jiangsu, Čína.
Copyright © Yaxing Plastic Industry Co., Ltd. Všechna práva vyhrazena. Zakázkoví výrobci vysoce přesných produktů řady PTFE 