


Skived PTFE Virgin vs. Leptaný PTFE film: Povrchová energie, smáčení a lepení
Inženýři a dodavatelské týmy nás často žádají, abychom porovnali nepoužitou fólii z PTFE a leptanou fólii PTFE. Oba produkty jsou vyrobeny z polytetrafluoretylenu, přesto se zásadně liší povrchovou energií, smáčivostí a lepicí schopností. Tyto tři vlastnosti související s povrchem určují, zda se fólie spojí s lepidly, přijme tisk nebo bude sloužit jako spolehlivý oddělovací povrch.
Jako zkušený výrobce fluoroplastů vyrábíme oba formáty fólií interně a pomáháme zákazníkům napříč průmyslovými odvětvími vybrat správný materiál pro těsnění, flexibilní obvody, snímatelné vložky a lepené sestavy. Můžete prohlédněte si kompletní sortiment na našich webových stránkách prozkoumat PTFE fólie a příbuzné fluoroplastické materiály. Tento článek poskytuje technické srovnání vedle sebe na základě praktických technických kritérií.
Co jsou to Skived PTFE Virgin Film a Leptaný PTFE film?
Skived PTFE Virgin Film
Skived PTFE panenská fólie se vyrábí odlupováním tenkých souvislých vrstev ze stlačeného a slinutého PTFE předvalku pomocí přesné čepele. Výraz "panenský" znamená, že materiál neobsahuje žádná plniva, pigmenty nebo pomocné látky, takže si zachovává plnou vnitřní výkonnost PTFE: maximální chemickou inertnost, širokou teplotní toleranci, vysokou dielektrickou pevnost a extrémně nízký koeficient tření. Jeho povrchová energie je zhruba 18 až 20 mN/m, což je jedna z nejnižších hodnot mezi pevnými polymery. To je důvod, proč voda stéká do téměř dokonalých kapiček a proč běžná lepidla nesmáčí povrch.
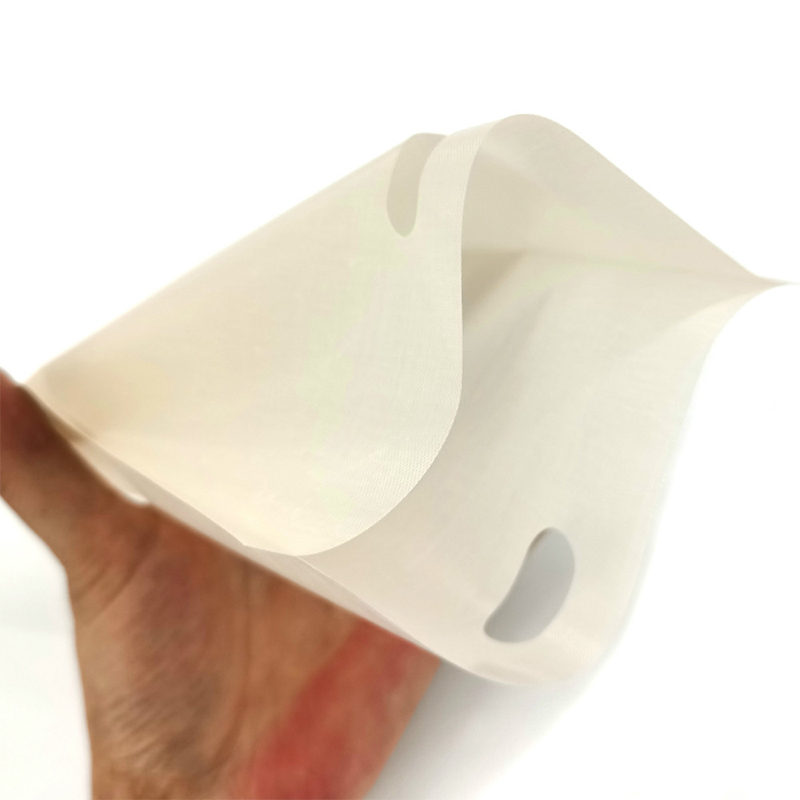 Skvrněný PTFE panenský film pro vysoce čisté izolační aplikace Tato broušená PTFE panenská fólie nabízí hladký povrch bez plniva s plnou chemickou odolností a tepelnou stabilitou. Vyhovuje elektronické izolaci, těsnění, lékařským zařízením a snímatelným vložkám a jeho přesné tolerance tloušťky z něj činí všestrannou volbu materiálu. Zobrazit produkt →
Leptaný PTFE film
Leptaný PTFE film začíná jako broušený nebo litý PTFE film a poté dostává chemickou povrchovou úpravu. Leptadlo na bázi sodíku odstraňuje atomy fluoru z nejvzdálenější molekulární vrstvy a zavádí funkční skupiny obsahující kyslík. Úprava také vytváří mikroskopicky drsnou texturu. Společně tyto změny zvyšují povrchovou energii na 40 až 52 mN/m, což výrazně zlepšuje smáčivost a vytváří místa ukotvení pro lepidla. Ošetřený povrch se typicky jeví jako tmavě hnědý nebo bronzový, zatímco objemový film si zachovává svou chemickou odolnost a tepelnou stabilitu.
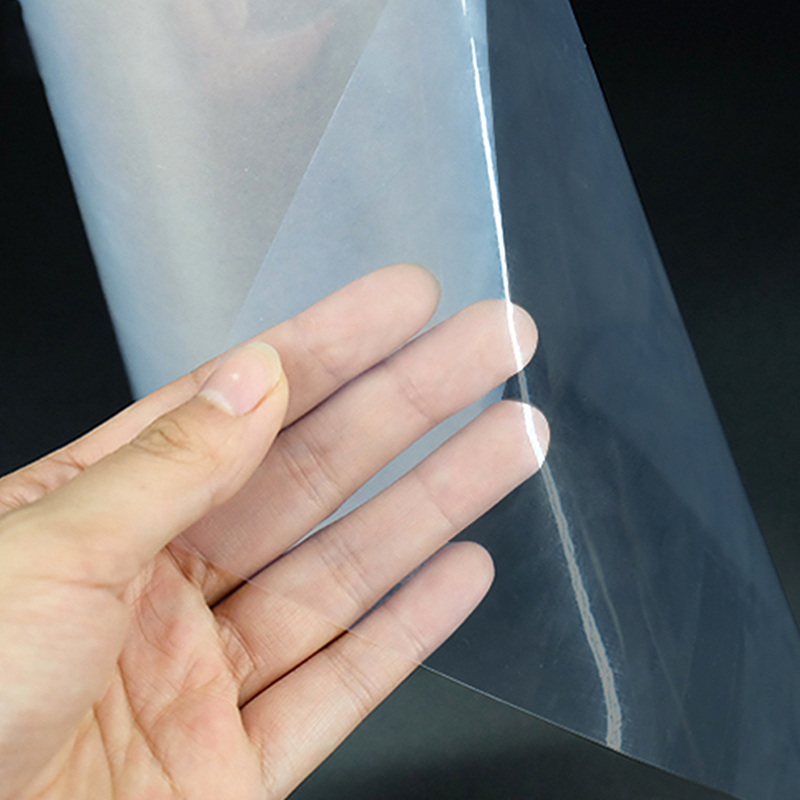 Leptaný PTFE film s povrchovou úpravou naftalen sodný Tento chemicky leptaný PTFE film získává vysokou povrchovou energii pro silné adhezní spojení, přičemž si zachovává nízké tření a tepelnou odolnost PTFE. Umožňuje spolehlivou laminaci na kovy, pryž a další podklady pro náročné průmyslové použití. Zobrazit produkt →
Povrchová energie: Vlastnost, která řídí lepení
Povrchová energie je termodynamická veličina, která určuje, jak se kapaliny šíří po pevné látce. Když má kapalina nižší povrchové napětí než povrchová energie pevné látky, smáčí povrch a vytváří souvislý kontakt. Když je povrchová energie pevné látky nižší, kapalina se shlukuje a nemůže vytvořit těsný kontakt potřebný pro adhezi. PTFE se nachází na extrémně nízkém konci této stupnice, což je důvod, proč neošetřená fólie tak účinně odolává smáčení a lepení.
Níže uvedená tabulka porovnává typické vlastnosti povrchu obou formátů filmu.
| Vlastnosti povrchu | Skived PTFE Virgin Film | Leptaný PTFE film |
|---|---|---|
| Povrchová energie (mN/m) | 18-20 | 40-52 |
| Kontaktní úhel vody | 108-115 stupňů | 50-75 stupňů |
| Smáčivost | Velmi nízká | Dobře |
| Schopnost lepení | Chudý bez léčby | Výborně |
Chemické vysvětlení je přímočaré. PTFE se skládá z extrémně stabilních vazeb uhlík-fluor, které jsou vysoce nepolární. Tato struktura dodává materiálu jeho nepřilnavý charakter. Leptání nahrazuje některé atomy fluoru polárními funkčními skupinami, jako jsou karbonylové a karboxylové skupiny, zvyšuje povrchovou energii a dává lepidlům chemicky vnímavý povrch.
Smáčení v praxi
Smáčení je prvním krokem v jakémkoli procesu lepení, tisku nebo potahování. Pokud kapalina nesmáčí povrch, žádná přilnavost nevytvoří trvanlivý spoj. Měření kontaktního úhlu je standardní způsob, jak kvantifikovat chování při smáčení.
Smáčení na Skived PTFE Virgin Film
Na broušeném panenském filmu PTFE měří úhel kontaktu s vodou obvykle 108 až 115 stupňů. Kapaliny s vysokým povrchovým napětím, včetně většiny lepidel a inkoustů, tvoří kapičky, které sedí na horní části fólie s minimální kontaktní plochou. Toto chování je ideální pro uvolňovací aplikace, jako jsou tepelně lepicí pásy, vložky forem a nepřilnavé kryty, ale je vážnou překážkou pro jakýkoli proces, který vyžaduje lepení.
Smáčení na leptaném PTFE filmu
Leptání snižuje kontaktní úhel zhruba na 50 až 75 stupňů. Epoxidová, akrylová a kyanoakrylátová lepidla se nyní rovnoměrně rozprostírají po povrchu a stékají do mikrozdrsněné vrstvy vytvořené leptadlem. Po vytvrzení se lepidlo mechanicky spojí s těmito mikroskopickými prvky a zároveň vytvoří chemické vazby s polárními skupinami. To je důvod, proč je leptaný PTFE film standardní volbou pro lepicí aplikace. naše podrobná analýza leptaného PTFE filmu vysvětluje povrchový mechanismus na mikroskopické úrovni.
Klíčový přínos: povrchová energie řídí, zda kapalina smáčí film; leptaná mikrodrsnost a polární chemie řídí, zda se smáčení stane pevným a odolným spojem.
Srovnání lepení
Lepení na Skived PTFE Virgin Film
Přímé lepení na neošetřený PTFE panenský film je zřídka úspěšné. Povrchová energie 18 až 20 mN/m je jednoduše příliš nízká na to, aby lepidla vytvořila molekulární kontakt potřebný pro adhezi. I vysoce výkonná konstrukční lepidla se snadno odlepí. Inženýři obvykle používají jedno z těchto řešení: mechanické upevnění pomocí nýtů nebo svorek, tepelné svařování, předúpravu plazmou nebo korónou nebo sodíkové leptání na místě. Každá možnost zvyšuje složitost procesu a náklady a konzistence výsledků do značné míry závisí na dovednostech operátora a kvalitě zařízení.
Lepení na leptaný PTFE film
Leptaný PTFE film eliminuje problém s přípravou povrchu. Epoxidová lepidla obecně poskytují nejvyšší pevnost spoje a testy překrytí ve smyku nebo odlupování ukazují hodnoty několikanásobně vyšší než neupravený PTFE. Leptaná vrstva je dostatečně mechanicky odolná pro běžnou manipulaci při montáži, ale až do vytvoření spoje by měla být chráněna před UV zářením, kontaminací rozpouštědly a nadměrným otěrem. Při správném skladování a manipulaci poskytuje leptaná PTFE fólie konzistentní, lepitelný povrch, který hladce zapadá do výroby.
Běžné aplikace lepení leptané fólie PTFE zahrnují flexibilní obvody, membránové spínače, těsnění napojená na kovové příruby a vložky z PTFE pro zařízení pro chemické zpracování.
Průvodce aplikací: Jaký film byste si měli vybrat?
Vyberte Skived PTFE Virgin Film When
- Fólie musí zůstat nepřilnavá pro snímatelné krycí vrstvy, krycí vrstvy forem nebo tepelně svařitelné pásy
- Chemická čistota a nulové extrahovatelné látky jsou kritickými specifikacemi
- Vyžaduje se elektrická izolace s konzistentními dielektrickými vlastnostmi
- Díl bude mechanicky upnutý, svařený nebo upevněný spíše než lepený
- Potřebujete široký rozsah tloušťky s dobrou rozměrovou stabilitou pro těsnění, membrány nebo pásky
Zvolte Etched PTFE Film When
- Fólie musí být nalepena na kovové, plastové nebo kompozitní podklady
- Vaše montáž vyžaduje konstrukční pevnost přilnavosti
- Aplikace zahrnuje flexibilní tištěné spoje, membránové spínače nebo laminaci senzorů
- Chcete eliminovat vlastní krok zpracování sodíkem nebo plazmou
- Tisk, značení nebo nátěr bude aplikován přímo na povrch fólie
Oba typy fólií jsou k dispozici v několika tloušťkách a šířkách. Pokud si nejste jisti, který formát vyhovuje vašemu procesu, začněte s požadavky na vlastnosti povrchu vaší aplikace. Potřeby nepřilnavé a elektrické izolace směřují k broušenému panenskému PTFE filmu; lepení a laminace musí směřovat k leptanému PTFE filmu.
Často kladené otázky
Otázka 1: Lze slepit nepoužitou fólii z PTFE lepidlem?
Teprve po povrchové aktivaci. Neošetřená fólie má povrchovou energii 18 až 20 mN/m, což je příliš málo na to, aby většina lepidel smáčela. Leptání sodíkem, plazmové ošetření nebo korónové ošetření musí být aplikováno na oblast lepení jako první.
Q2: Oslabuje leptání mechanické vlastnosti PTFE filmu?
Ne. Reakce leptání ovlivňuje pouze horních několik mikronů povrchu. Objemová fólie si zachovává svou pevnost v tahu, tažnost, chemickou odolnost a teplotní hodnocení. Samotná leptaná vrstva je poněkud choulostivá a měla by být chráněna před otěrem a UV zářením.
Q3: Jak dlouho může být leptaný PTFE film skladován před lepením?
Leptaný PTFE film by měl být spojen do tří až šesti měsíců od výroby, pokud je skladován v chladném, tmavém a suchém prostředí. Povrchová aktivita se postupem času postupně snižuje, jak polární skupiny ovlivňují kontaminanty ve vzduchu a oxidace. Před lepením skladované šarže vždy ověřte smáčivost pomocí testu úhlu kontaktu s vodou.
Q4: Mohou oba filmy odolat vysokým teplotám?
Ano. Jak broušený PTFE panenský film, tak leptaný PTFE film mohou pracovat nepřetržitě při teplotách nad 260 stupňů Celsia (500 stupňů Fahrenheita), protože úprava leptáním upravuje pouze povrch. Teplotní odolnost základního polymeru zůstává nezměněna. Nezapomeňte také zkontrolovat teplotní třídu vašeho lepidla, protože většina lepidel má nižší provozní limity než PTFE.


Napište nám hned teď!

- Telefon: +86-18651171105
- Fax: +86-18651171105
- E-mail:
- Adresa: č. 18, Yongxin East Road, okres Gaogang, město Taizhou, provincie Jiangsu, Čína.
Copyright © Yaxing Plastic Industry Co., Ltd. Všechna práva vyhrazena. Zakázkoví výrobci vysoce přesných produktů řady PTFE 